预制直埋保温管施工工艺要点及质量控制措施
预制直埋保温管在供热管网中的占比逐年攀升,但不少项目在施工环节暴露出接头密封失效、保温层进水、补偿器误装等隐患。这些问题的根源,往往不是材料本身,而是对工艺细节的失控。
行业现状:重材料轻工艺的误区亟待扭转
当前市场上,保温管系列产品同质化严重,厂家比拼多停留在壁厚和密度指标上。然而,实际管网运行故障中,约60%以上源于现场施工不当——焊接质量不达标、发泡密度不足、外套管热缩带粘结不牢,这些隐性缺陷在运行两三年后才集中爆发。
以DN800以上大口径管道为例,若补口处聚氨酯发泡不均匀,局部导热系数可能从0.033 W/(m·K)飙升至0.05以上,直接导致热损失超标。行业需要的是从“卖管子”转向“卖系统解决方案”,而施工工艺正是这个闭环里最薄弱的一环。
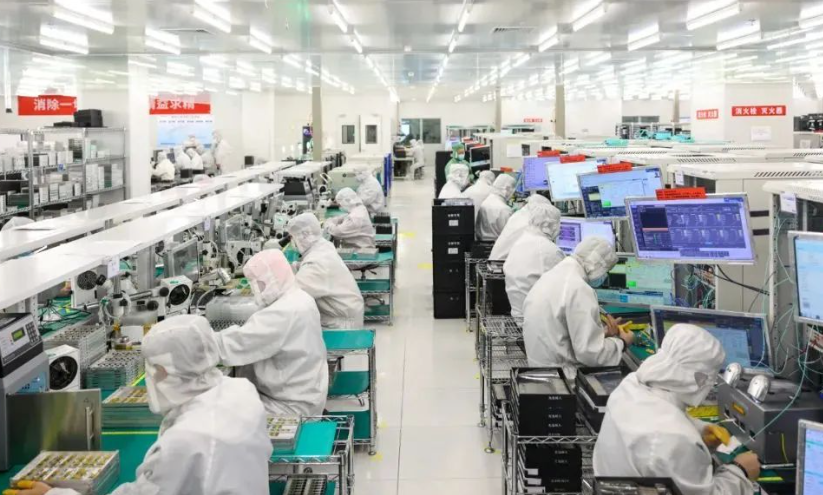
核心工艺:从焊接、发泡到密封的三道关键闸门
管道预制阶段,钢管系列基管的除锈等级必须达到Sa2.5级,锚纹深度控制在50-80μm,否则防腐层附着力无从谈起。而针对输送介质的差异,防腐钢管系列与涂塑钢管系列的选型逻辑完全不同——前者侧重耐土壤腐蚀,后者更关注流体对管壁的化学侵蚀。施工时切勿混用。
接头保温是另一处命门。我们要求现场发泡环境温度不低于10℃,料液配比误差控制在±2%以内,且必须使用高压发泡机连续灌注。若采用手工混合,极易产生空洞,后期进水冻胀将直接顶破外套管。密封环节,热缩带与PE管搭接宽度不得小于100mm,加热必须均匀至热熔胶完全溢出。
此外,管件系列(如弯头、三通)在预制时的保温厚度应比直管段增加20%-30%,因为弯头处介质流向改变产生的湍流会加速热交换,这也是施工图中容易被忽略的细节。
选型指南:根据工况匹配工艺等级
- 高温水工况(≥130℃):必须选用耐高温型保温管,施工时滑动支架处严禁焊接固定,需预留轴向位移空间。
- 直埋穿越道路段:外套管应选用高密度聚乙烯,且需做2000小时以上的耐应力开裂测试,施工时回填砂的压实度需≥95%。
- 腐蚀性土壤区域:优先考虑加强级3PE防腐的保温管,同时施工中电火花检测电压须达到15kV以上。
选型不是越贵越好,而是让每一层结构都能匹配实际运行压力、温度及土壤环境。例如,防腐钢管系列中的环氧粉末涂层和3PE涂层,在同样管径下造价相差近30%,但前者仅适用于中性土壤,后者则能应对酸性或碱性环境。
应用前景:从分段施工走向全生命周期管理
随着供热半径不断延伸,预制直埋保温管的施工正在向模块化、预制化方向迭代。未来,工厂内完成保温管系列的100%预制(包括接头保温),现场仅需法兰连接或焊接,将极大降低人为因素干扰。同时,分布式光纤测温系统与管道同步敷设,能实时定位渗漏点,这要求施工时的回填工艺必须为传感光纤留出保护套管。
从更宏观的视角看,城市更新和长输供热项目的启动,让具备完整工艺把控能力的管道供应商获得更多话语权。施工工艺的标准化、数据化,将是下一阶段行业洗牌的核心变量——那些仍停留在“低价投标、粗放安装”模式的企业,很快会被市场边缘化。
河北恒泰管道科技有限公司在涂塑钢管、防腐钢管、保温管及配套管件领域深耕多年,深知工艺细节对管网寿命的决定性影响。我们不仅提供符合国标的管材,更愿意与施工单位共享现场施工指导手册和质检清单,让每一道焊缝、每一处补口都经得起十年以上的运行考验。